
一句话新闻
选型12V转5V芯片时,别只看 datasheet 上的参数表。参数全对,不代表板子能过产线。
我最近跑珠三角几家做工业控制的集成商,发现同一个 12V 转 5V 的 DC-DC 降压方案,换了两代芯片,最终良率差了将近一倍。不是设计变了,是选型逻辑变了。真正拉开差距的,是温漂、ESD 和 EMI 这三个参数背后的取舍能力。
事件梳理(近两个季度)
上个月去东莞一家做 PLC 电源板的厂里看产线返修。他们之前用的 12V 转5V芯片,采购单价不到两块钱,批量走货没问题。但产线上反复报的一个问题是:低温环境下,5V 输出会掉到 4.7V 以下,导致下游 MCU 复位。
换个角度看,这不是芯片坏了,是选型时没把温漂范围算进去。
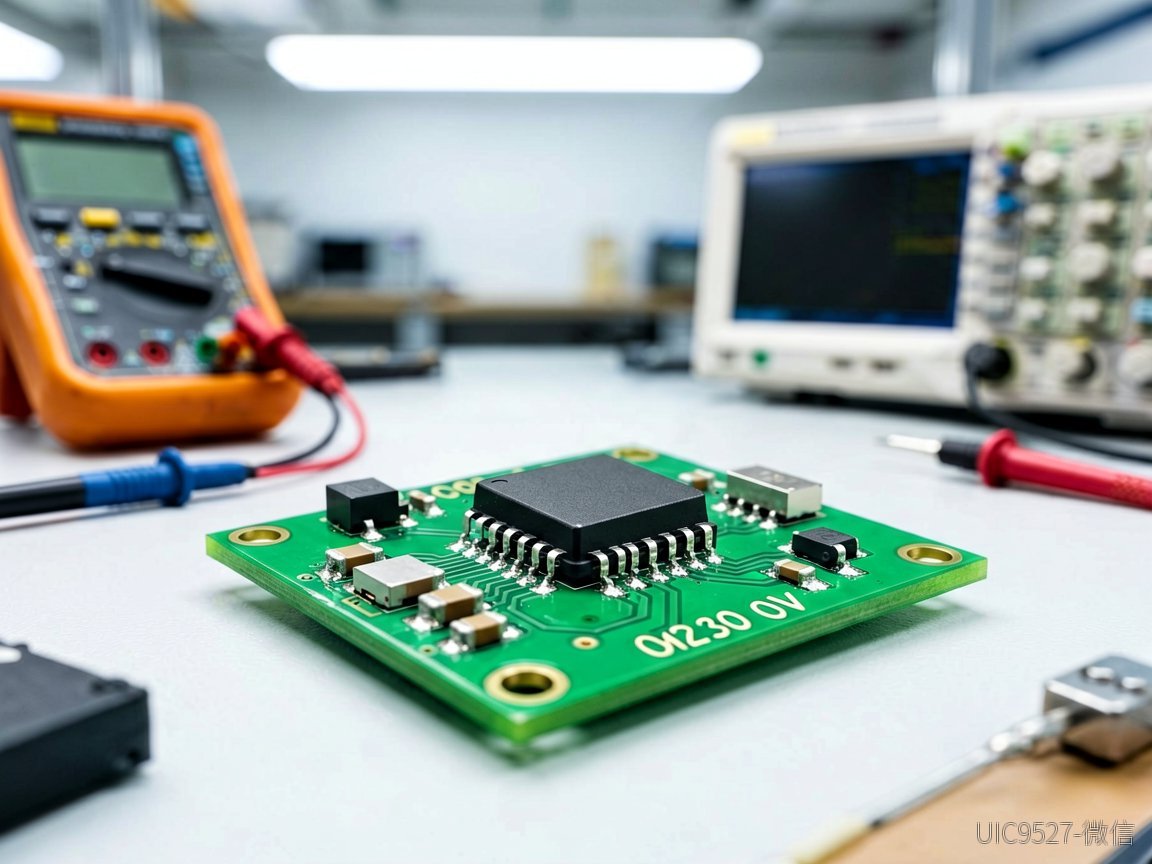
第二个案例在深圳宝安。一家做工业网关的集成商,近两个季度接到客户投诉,说产品过不了 ES 等级测试,打样阶段就挂了。他们用的 12V 转 5V 芯片,标称 ESD 能力是 4kV,但实际测试数据跑到产线环境里,只能撑到 2kV 左右。
关键细节
参数表上的数字,和实际工况之间存在鸿沟。
我列几个近两个季度在现场反复遇到的情况:
- 温漂问题:很多 12V 转 5V 芯片在 -40°C 到 85°C 范围内标称正常,但实际产线环境温度波动时,输出电压偏移会超出下游器件的容忍窗口
- ESD 打样测试:同一颗芯片,在不同 PCB 布局下,ESD 抗扰能力差距可达一倍以上。标注 4kV 的器件,实际跑到 2-3kV 就失效的情况很常见
- EMI 传导噪声:开关电源型的 12V 转 5V 方案,EMI 滤波不足会导致整条总线噪声抬高,影响同板上的模拟前端
这些参数,选芯片的时候都能查到。但怎么选、怎么取舍,没人告诉你。
各方反应
集成商的采购和技术往往不在一个频道上。
采购看单价和交期。技术看参数和认证报告。产线看良率和返修率。
有一个比较典型的场景:工厂要求拿到 CE、UL 或 REACH 认证报告,证明芯片本身合规。但认证报告只能说明样品级指标,说明不了大批量生产条件下的稳定性。
一位做了五年电源方案的老工程师跟我说了一句话:认证报告是底线,不是上限。
他带的团队在最近两个季度的项目里,强制要求供应商提供 ESD 打样实测数据,而不是只给参数表上的标称值。结果就是:同一批 12V 转 5V 芯片,实际产线良率从 94% 提到了 98% 以上。
影响几何
选型这一步走偏,后面每一步都要补课。
产线返修的成本,远不止那颗便宜芯片的差价。焊锡、人工、测试时间、客户投诉,加在一起,一颗几毛钱的 12V 转 5V 芯片,可能变成整条产线几千块的损失。
反过来,如果选型时多花一点时间把温漂、ESD 和 EMI 三个维度摸清楚,方案一次通过的概率会高很多。隐性成本降低了,显性成本反而更可控。
接下来关注什么
如果你正准备入行硬件,或者刚接手电源方案选型,可以先做这几件事:
- 拿到目标 12V 转 5V 芯片的完整参数表,重点看温漂范围和 ESD 等级,不要只看工作电压和电流
- 要求供应商提供 ESD 打样实测数据,至少要有 2kV 以上的接触放电报告
- 确认芯片是否附带 CE、UL 或 REACH 认证,但别把它当成万无一失的保证
- 找一块实测板,把 12V 转 5V 芯片放在真实工况下跑一段时间,记录输出稳定性
- 和产线同事聊一次,问他们最近返修率最高的电源问题是什么,反向验证选型方向
选型从来不是一道数学题,而是一道综合权衡的实战题。参数看懂了,不代表会选了。真正会选的,是在参数之外还能算清隐性成本的人。
延伸阅读
- 当课程撞见产线:从AH8280看宽压降压IC的认证取舍与实践
- 从替换料翻车到方案定型:在白色家电项目中验证AH6320快充识别方案的成本与技术平衡
- 从BMS采购视角拆解24V转5.3V/3.3V原理图选型清单
本文由 AI 辅助生成并经人工审核